Artykuł sponsorowany
Jak przebiega nadruk fleksograficzny na foliach i skąd biorą się różnice jakości
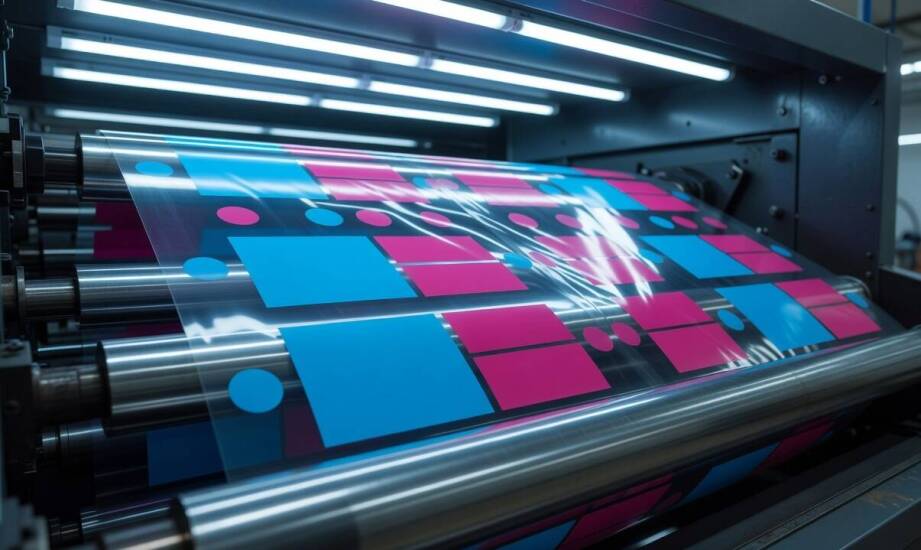
Identyczny projekt graficzny na jednej partii folii wygląda ostro, a na innej staje się rozmazany lub wyblakły. Wynika to z interakcji ciekłej farby z powierzchnią sztucznego podłoża oraz z dokładności mechanicznego przenoszenia obrazu na wstęgę. Nawet drobne wahania napięcia elastycznego materiału lub lepkości użytej substancji mocno modyfikują ostateczny efekt wizualny. Zrozumienie tych technicznych zależności ułatwia kontrolowanie procesu produkcyjnego na każdym jego etapie.
Jak przebiega proces druku fleksograficznego na folii?
Proces produkcyjny rozpoczyna się od przygotowania elastycznej matrycy fotopolimerowej. Wypukłe elementy wyrzeźbione na formie dokładnie odpowiadają obszarom, które docelowo zostaną pokryte wybranym kolorem. Formę montuje się na cylindrze drukującym, który ze stałą siłą dociska do przesuwającej się wstęgi folii. Wałek aniloks z precyzyjnie wytrawionymi mikroskopijnymi komórkami pobiera świeżą farbę z kałamarza. Stalowy lub polimerowy rakiel sprawnie usuwa jej nadmiar z zewnętrznej powierzchni wałka, pozostawiając płyn jedynie w zagłębieniach rastra. Maszyna następnie przenosi wyselekcjonowaną dawkę barwnika bezpośrednio na chłonne lub niechłonne podłoże.
Wstęga natychmiast przechodzi przez wydajną sekcję suszenia gorącym powietrzem lub szybkiego utwardzania promieniami UV. Dopiero po całkowitym utrwaleniu pierwszej warstwy materiał trafia do kolejnej stacji nakładającej inny kolor, a ostatecznie na nawijak zbiorczy. Cały cykl maszynowy odbywa się w trybie ciągłym, co warunkuje wysoką opłacalność przy produkcji seryjnej. Szybkie schnięcie polimerowej farby wyraźnie ogranicza ryzyko rozmazywania się kluczowych detali graficznych podczas przesuwania wstęgi.
Co wpływa na jakość, ostrość i powtarzalność znakowania?
Parametry techniczne ustawione przez operatora decydują o ostatecznym wyglądzie szaty graficznej na gotowym opakowaniu. Na stabilność całego procesu i powtarzalność kolejnych partii materiału wpływają przede wszystkim:
- całkowita objętość komórek cylindra aniloks,
- robocza lepkość i gęstość nakładanej farby,
- mechaniczna siła docisku między poszczególnymi wałkami,
- kontrolowane napięcie wstęgi przesuwającego się plastiku.
Zbyt duża pojemność wałka aniloks powoduje natychmiastowe przeniesienie nadmiaru farby i wizualne rozlanie drobnych detali. Z kolei zbyt niska wartość skutkuje niedostatecznym kryciem płaskich powierzchni tła. Obsługa linii musi stale dopasowywać lepkość substancji barwiącej do aktualnej prędkości maszyny oraz typu przetwarzanego tworzywa. Zbyt rzadka ciecz łatwo spływa z wypukłości formy, podczas gdy gęsta mieszanka nie wypełnia równomiernie komórek rastra. Niestabilne napięcie rozciągliwej folii prowadzi do wahań rejestru, co skutkuje zauważalnymi przesunięciami wielokolorowych warstw względem siebie.
Realizowany na zamówienie przemysłowe nadruk metodą fleksograficzną na tworzywach PET i PE wymaga wcześniejszego przygotowania fizycznego podłoża. Sztywna folia poliestrowa (PET) dobrze przyjmuje najdrobniejsze elementy graficzne. Wymaga jednak wcześniejszej obróbki koronowej, co znacząco zwiększa napięcie powierzchniowe materiału przed nałożeniem koloru. Znacznie bardziej elastyczny polietylen (PE) charakteryzuje się naturalnie niższą energią powierzchniową, przez co gorzej wiąże się z cieczami. Powoduje to silniejsze rozprzestrzenianie się punktu rastrowego, co nieznacznie obniża ostrość najmniejszych fontów. Te strukturalne różnice sprawiają, że identyczny projekt wymaga całkowitej zmiany profilu ustawień linii drukującej.
Typowe problemy technologiczne podczas pracy z folią
Częstą wadą produkcyjną pozostaje nadmierne powiększenie punktu rastrowego. Zjawisko to występuje najsilniej, gdy barwnik w niekontrolowany sposób rozpływa się na gładkiej powierzchni plastiku pozbawionej właściwości chłonnych. Kolejną trudność stanowi utrata zgodności rejestru wywołana przez wyeksploatowane łożyska dociskowe lub nagłe skoki naprężenia przewijanej wstęgi. Zanieczyszczenia zaschniętą farbą na raklu prowadzą do powstawania nieestetycznych wzdłużnych smug na gotowym wyrobie. Z kolei przedwczesne ścieranie grafiki podczas późniejszej konfekcji wynika ze zbyt słabego utwardzenia warstwy UV lub braku odpowiedniego wiązania chemicznego z polimerem bazowym.
Dlaczego stabilność nadruku determinuje użyteczność opakowań?
Producenci operujący w branży spożywczej, kosmetycznej i farmaceutycznej traktują perfekcyjną czytelność danych technicznych jako wysoki priorytet biznesowy. Kwestie estetyczne schodzą na dalszy plan wobec konieczności zachowania trwałego, odpornego na blaknięcie znakowania. Numery seryjne, zaawansowane kody kreskowe i oznaczenia partii towaru muszą przetrwać pełen cykl logistyczny bez ryzyka przetarcia. Dodatkowo zastosowana powłoka barwiąca powinna wykazywać migrację wyłącznie w dopuszczalnych limitach określonych dla danego zastosowania i bezpośredniego kontaktu z konkretnym produktem. Normy unijne wymuszają zachowanie pełnej integralności etykiety niezależnie od zmiennych warunków magazynowania, mrożenia czy transportu zewnętrznego.
Prawidłowe i trwałe przeniesienie grafiki na polimery wynika bezpośrednio z precyzyjnego dopasowania reżimu technologicznego do restrykcyjnych wymagań odbiorcy B2B. Wybór samej techniki nanoszenia koloru z wykorzystaniem wałków to zaledwie wstęp do dalszej kalibracji sprzętowej. Polski producent opakowań z tworzyw sztucznych K&P Popiak Przemysław, obecny na rynku od 1998 roku, realizuje zaawansowane projekty uwzględniające skomplikowaną specyfikę podłoży poliestrowych i polietylenowych. Proces produkcji na szeroką skalę obejmuje niezbędne atesty branżowe oraz kluczowe wytyczne recyklingowe obowiązujące na rynku europejskim. Zindywidualizowane podejście do grubości, gładkości i napięcia strukturalnego folii gwarantuje ostateczną zgodność wyrobu z technicznymi założeniami klienta.
Kategorie artykułów
Polecane artykuły

Korzyści z tymczasowej pracy dla Ukraińców w sektorze magazynowym

Zastosowanie plotera tnącego w tworzeniu unikalnych projektów graficznych

Czy można łączyć różne rodzaje systemów wentylacji w jednym budynku?
