Artykuł sponsorowany
Jak wdrożyć wkłady z tektury komórkowej do seryjnego pakowania bez przestojów
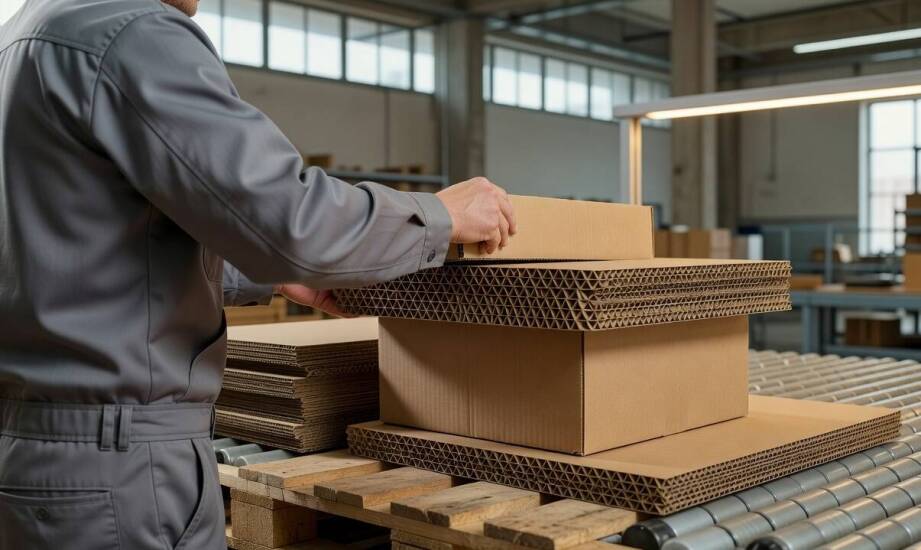
W seryjnym pakowaniu produktów przemysłowych kluczowe jest zachowanie ciągłości pracy całej linii. Wkłady ochronne muszą być podawane w stałym rytmie maszyn bez powodowania nieplanowanych postojów. Zabezpieczenie towaru przed uszkodzeniem to zaledwie połowa sukcesu, ponieważ materiał niekompatybilny z tempem pracy operatorów szybko staje się wąskim gardłem całego układu. Wdrożenie elementów z tektury komórkowej wymaga wnikliwej analizy cyklu kompletacji. Odpowiednio dobrany moduł ochronny nie zakłóca płynności produkcji, a jednocześnie skutecznie stabilizuje ładunek na czas trudnego magazynowania i wysyłki.
Wymagania linii pakującej a właściwości tektury komórkowej
Seryjne pakowanie stawia przed materiałem amortyzującym bardzo rygorystyczne wymagania. Zabezpieczenie ładunku nie zdaje egzaminu, jeśli narzucony format wypełnienia utrudnia szybkie podawanie i układanie w kartonach zbiorczych. Zmusza to pracowników do tracenia cennego czasu na ręczne zaginanie, docinanie lub siłowe dopasowywanie niestandardowych elementów. Takie powtarzające się mikrozatoki czasowe szybko prowadzą do kumulacji poważnych opóźnień na całej zmianie roboczej.
Właściwości decydujące o pełnej kompatybilności z ciągiem technologicznym to przede wszystkim powtarzalność wymiarów oraz precyzyjnie zachowany kształt. Tektura o strukturze plastra miodu, dostępna najczęściej w grubościach od 10 do 50 milimetrów, charakteryzuje się niezwykle wysoką sztywnością przy zachowaniu niskiej masy własnej. Niewielki ciężar ułatwia manipulację formami, co ma znaczenie zarówno przy obsłudze ręcznej, jak i w systemach zrobotyzowanych. Heksagonalna budowa rdzenia skutecznie pochłania energię uderzeń, chroniąc zawartość paczki przed wstrząsami. Zgodnie z powszechnymi danymi technicznymi płyty tego typu osiągają wytrzymałość na ściskanie rzędu od 2 do 5 kg/cm². W praktyce przemysłowej oznacza to nośność od pięciu do dziesięciu razy wyższą w porównaniu z klasyczną tekturą falistą.
Identyfikacja wąskich gardeł i zastosowanie w transporcie
Przeanalizowanie punktów styku towaru ze strefą kompletacji oraz systemem paletyzacji pozwala zidentyfikować potencjalne przyczyny przestojów. W obszarze magazynowania trudności rodzi zazwyczaj pobieranie wkładów o nieregularnych krawędziach. Na samym etapie pakowania problemy wywołuje brak swobodnego wsuwania modułów do wnętrza pudeł. Z kolei podczas formowania palety kluczowe okazuje się zachowanie równego poziomu i stabilności układanego stosu. Właściwie docięte przekładki dystansowe skutecznie eliminują te utrudnienia, zapewniając bezpieczne, pionowe przenoszenie obciążeń.
W transporcie przemysłowym precyzyjne wypełnienia plaster miodu pełnią funkcję sztywnej ramy wokół wrażliwego wyrobu. Tworzywo można z dużą dokładnością wycinać przy użyciu ploterów przemysłowych. Proces ten pozwala uzyskać formy idealnie obrysowujące chroniony produkt. Zablokowanie towaru wewnątrz paczki zapobiega jego przesuwaniu się w czasie jazdy, redukując ryzyko otarć i zgnieceń krawędzi. Zastosowanie papierowych wkładów komórkowych nie podnosi odczuwalnie ciężaru całkowitego obsługiwanej palety.
Producent wyrobów z papieru i drewna, firma Sanex, dostarcza tekturowe formatki ochronne. Materiał daje się przycinać do nietypowych kształtów i rozmiarów, co ułatwia jego późniejsze wpasowanie w obieg towarowy i logistyczny danego przedsiębiorstwa.
Pilotażowe wdrożenie na ograniczonej partii
Przygotowanie docelowego systemu wymaga wcześniejszego przetestowania materiału w warunkach rzeczywistego obciążenia na linii roboczej. Pilotażowe uruchomienie pozwala zaobserwować realne tempo pracy, policzyć ilość generowanych odpadów oraz ocenić ergonomię z perspektywy operatorów. Zwyczajowa praktyka inżynieryjna w tym zakresie obejmuje realizację krótkich serii próbnych, liczących zazwyczaj od 50 do 100 sztuk testowych opakowań. Przepuszczenie weryfikacyjnej partii z normalną prędkością taśmy produkcyjnej sprawdza odporność formatek na fizyczne uszkodzenia mechaniczne.
Obserwacje zebrane podczas prób dają solidną podstawę do wprowadzenia ewentualnych korekt. Czasami konieczna staje się minimalna zmiana geometrii krawędzi zewnętrznych albo modyfikacja wielkości oczek w papierowym rdzeniu. O rynkowym sukcesie zastosowanego wariantu przesądza ścisłe zestrojenie wymiarów wkładu z narzuconym rytmem technologicznym, a nie jedynie deklarowane parametry zgniotu. Starannie skalibrowane moduły amortyzujące znacznie ograniczają konieczność ręcznych interwencji personelu, umożliwiając utrzymanie docelowej przepustowości zaplanowanej przez zakład.
Kategorie artykułów
Polecane artykuły

Korzyści z tymczasowej pracy dla Ukraińców w sektorze magazynowym

Zastosowanie plotera tnącego w tworzeniu unikalnych projektów graficznych

Czy można łączyć różne rodzaje systemów wentylacji w jednym budynku?
