Artykuł sponsorowany
Projekt CAD pod cięcie laserowe — które decyzje najbardziej wpływają na koszt i jakość detali
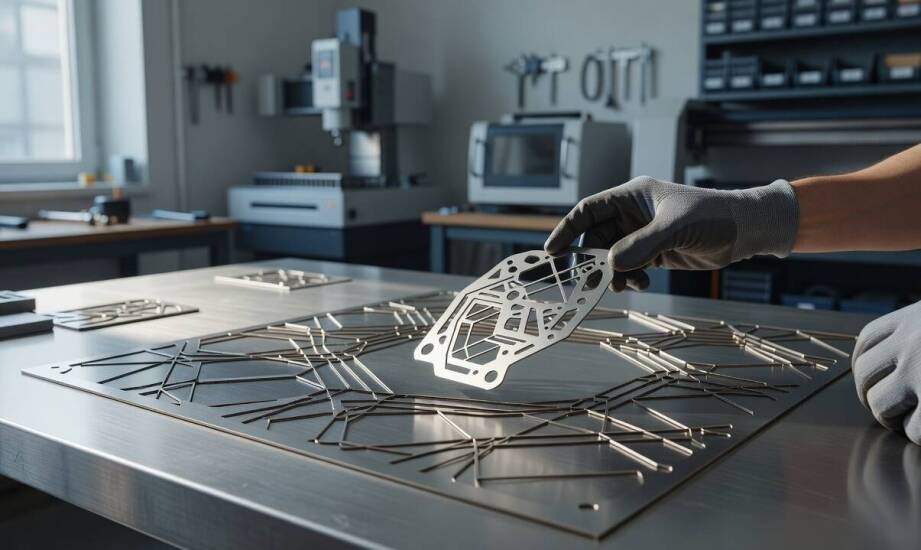
Projektowanie detali w programach typu CAD rzadko kończy się na uzyskaniu idealnego modelu na ekranie komputera. Prawdziwym sprawdzianem dla inżyniera jest moment, w którym wirtualna geometria trafia na stół roboczy maszyny tnącej. Decyzje podjęte podczas rysowania bezpośrednio rzutują na czas obróbki, finalne zużycie arkusza blachy oraz precyzję gotowych elementów. Skupienie się wyłącznie na ostatecznym kształcie przedmiotu, bez uwzględnienia fizycznych ograniczeń wiązki światła, wymusza wprowadzanie kosztownych poprawek technologicznych na stanowisku pracy. Świadome przygotowanie modelu pod specyfikę obrabiarki pozwala uniknąć błędów wymiarowych i znacznych opóźnień w produkcji.
Wpływ parametrów geometrycznych na czas i jakość obróbki
Grubość wybranego materiału to podstawowy czynnik determinujący prędkość posuwu głowicy tnącej. Grubsze arkusze stalowe wymuszają wolniejszą pracę maszyny, co naturalnie wydłuża cykl produkcyjny. Generuje to również ogromną ilość ciepła wprowadzanego w strukturę metalu, co zwiększa ryzyko odkształceń termicznych, szczególnie przy gęsto upakowanych konturach. Całkowita liczba wycięć wewnętrznych i zewnętrznych podnosi czas pracy urządzenia proporcjonalnie do sumy długości wszystkich zaprogramowanych ścieżek.
Konstruktorzy często zapominają o wpływie drobnych promieni na dynamikę ruchu głowicy. Ostre narożniki lub zaokrąglenia o promieniu poniżej 0,5 mm zmuszają napędy obrabiarki do gwałtownej redukcji prędkości. Każde takie zwolnienie lub punkt zatrzymania wydłuża proces cięcia i lokalnie podnosi temperaturę materiału, pogarszając gładkość krawędzi. Elementy wymagające wysokiej dokładności montażowej, takie jak otwory pod sworznie czy pasowania, muszą oczywiście zachować swoje tolerancje. Skomplikowane łuki o charakterze czysto ozdobnym warto natomiast zastąpić prostszymi wielokątami, co przyspiesza palenie bez utraty funkcjonalności technicznej detalu.
Kompensacja szczeliny i techniki stabilizacji detali
Wiązka lasera posiada swoją fizyczną grubość, co wymaga zastosowania kompensacji narzędzia, znanej w inżynierii jako kerf compensation. Podczas przecinania typowej cienkiej blachy maszyna wypala materiał, tworząc szczelinę o szerokości od 0,1 do 0,3 mm. Brak przesunięcia obrysu o połowę tej wartości powoduje, że zewnętrzne wymiary wyciętego elementu stają się mniejsze, a otwory wewnętrzne większe, niż zakładał to projektant. Wprowadzenie odpowiedniego offsetu na etapie tworzenia wektorów gwarantuje bezproblemowe spasowanie części.
Równie kluczowym aspektem jest zapobieganie przemieszczaniu się wyciętych fragmentów. Niewielkie przedmioty lub długie, wąskie pasy metalu mogą unosić się na ruszcie maszyny pod wpływem wysokiego ciśnienia gazu tnącego. Zastosowanie minimalnych mostków technologicznych, czyli mikropołączeń wzdłuż krawędzi, skutecznie stabilizuje materiał do samego końca cyklu. Rozmieszczając w modelu otwory, należy bezwzględnie zachować bezpieczny dystans od zewnętrznego obrysu. Reguła warsztatowa nakazuje utrzymanie odległości równej co najmniej grubości ciętej blachy, co eliminuje ryzyko pękania wąskich ścianek.
Czystość topologiczna i formaty plików wektorowych
Prawidłowo wyeksportowana dokumentacja stanowi fundament bezbłędnej obróbki. Modele płaskie zapisuje się najczęściej w standardowych formatach DXF lub DWG. Przekazywana geometria musi charakteryzować się absolutną czystością – inżynier powinien stosować wyłącznie linie o grubości zerowej (hairline). Największym problemem spowalniającym wycenę są nałożone na siebie, zduplikowane wektory. Maszyna interpretuje je jako polecenie wielokrotnego przejazdu w tym samym miejscu, co całkowicie topi detal. Zamiana skomplikowanych splajnów na łuki oraz usunięcie otwartych konturów to obowiązkowe etapy kontroli.
Redukcja odpadu materiałowego poprzez nesting
Rozmieszczenie kilkudziesięciu lub kilkuset elementów na pojedynczym arkuszu blachy decyduje o opłacalności całego zlecenia. Algorytmiczne układanie detali, nazywane nestingiem, pozwala na wykorzystanie powierzchni arkusza na poziomie sięgającym 85-90 procent. Dobrze zaprojektowany kształt umożliwia bardzo gęste upakowanie geometrii.
Wspólne linie cięcia to technika zsunięcia dwóch prostokątnych części tak, aby stykały się dokładnie jednym bokiem. Wiązka rozcina ten odcinek tylko raz, oddzielając oba przedmioty jednocześnie. Takie układanie drastycznie zmniejsza masę powstawającego ażuru i skraca całkowity czas pracy obrabiarki. Optymalizacja tego typu nie zmienia właściwości mechanicznych części, ale wymaga unikania nieuzasadnionych wypustów i nieregularnych wcięć na zewnętrznych krawędziach.
Znaczenie weryfikacji modelu dla stabilności produkcji
Dostosowanie projektu do wymogów fizycznych obrabiarki eliminuje błędy wymiarowe na wczesnym etapie. Czysty rysunek wektorowy ułatwia wznawianie seryjnych zleceń bez ryzyka nieprawidłowej interpretacji zawiłych ścieżek przez oprogramowanie CAM.
Weryfikacja dokumentacji wykonawczej przed przekazaniem jej na profesjonalne cięcie laserem w Łodzi oraz pobliskich zakładach skraca czas oczekiwania na uruchomienie maszyny. Usługodawcy sprawdzają pliki pod kątem ewentualnych kolizji, jednak dostarczenie bezbłędnej geometrii bezpośrednio od inżyniera przyspiesza cały proces logistyczny. Funkcjonujące od 30 lat Centrum Obróbki Metali Jarosik z Ksawerowa regularnie realizuje precyzyjną obróbkę dla branży spawalniczej i przemysłowej, opierając się na dostarczanych modelach. Ścisłe przestrzeganie zasad kerf compensation, czystości plików DXF oraz odpowiedniego promienia zaokrągleń to najprostsza droga do uzyskania powtarzalnych elementów metalowych.
Kategorie artykułów
Polecane artykuły

Korzyści z tymczasowej pracy dla Ukraińców w sektorze magazynowym

Zastosowanie plotera tnącego w tworzeniu unikalnych projektów graficznych

Czy można łączyć różne rodzaje systemów wentylacji w jednym budynku?
